


СФЕРИЧНИ РОЛКОВИ ЛАГЕРИ
Какво е сферичен ролков лагер?
Сферичният ролков лагер има двойни -редови ролки, външният пръстен има обща сферична пътека (центърът на сферичния радиус съвпада с центъра на лагера), а вътрешният пръстен има две канали, които са наклонени под ъгъл спрямо оста на лагера. Ролката е с барабан-форма (сферична крайна повърхност) и може адаптивно да регулира ъгъла между вътрешния и външния пръстен. Характеристиките на тази структура я карат да има производителност на автоматично само-подравняване, така че не се влияе лесно от ъгъла между вала и гнездото на лагерната кутия или от огъването на вала и е подходяща за случаи, когато ъгловата грешка е причинена от грешка при монтажа или деформация на вала. Освен че може да издържи на радиални натоварвания, този лагер може да издържи и на двупосочни аксиални натоварвания.
Производствен процес на сферични ролкови лагери
1
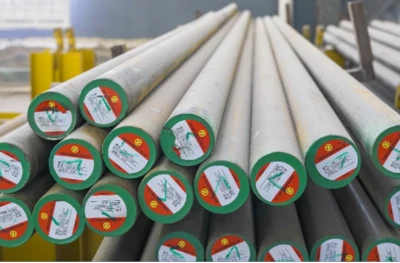
Подготовка на суровината
Избор на стомана: Използвайте предимно високо-чистота, високо-въглеродна стомана, съдържаща хром (като GCr15/52100, SAE 52100), изискваща изключително ниско съдържание на примеси (не-метални включвания) и равномерно разпределение на карбидите. Вътрешният пръстен, външният пръстен, ролката и клетката могат да използват различни степени или спецификации на стомана.
Нарязване: Рязане на пръти или тръби на пръстени (за обръщане на пръстени) и пръти (за ролки) според необходимия размер
2
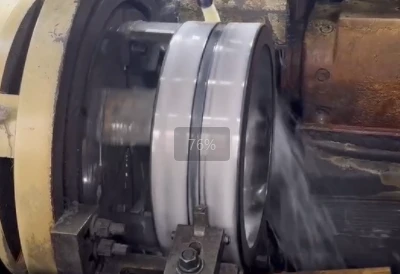
Обръщане
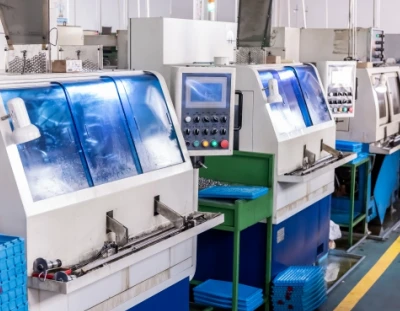
Грубо струговане на халки: Предварително струговане на материала на пръстена, за да се отстрани по-голямата част от излишъка и да се оформи основната форма на пръстена (вътрешен и външен диаметър, челни повърхности, предварителен профил на канала). Обикновено се използва CNC струг или автоматичен струг.
Завършете завъртането на пръстените: Извършва се по-прецизно струговане, за да се постигне форма, близка до крайния размер, като се оставят точни резерви за обработка за последваща термична обработка и шлайфане. Ключовите размери включват позиция на канала, височина на ребрата и др.
3
Термична обработка
Това е основният процес, който определя работата и живота на лагера.
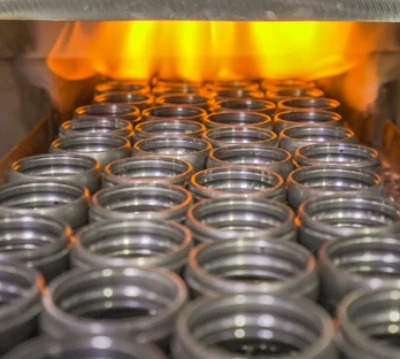
Закаляване: Загрейте стругования пръстен и заготовките на ролката до над критичната температура (обикновено около 830-860 градуса), за да направите структурата напълно аустенитизирана, и след това бързо охладете (закалете) в маслена или солена баня, за да получите мартензитна структура с висока твърдост.
Закаляване: Загрейте отново закалените части до сравнително ниска температура (обикновено 150-180 градуса), дръжте ги топли за известно време и след това ги охладете. Целта е да се елиминира напрежението при охлаждане, да се подобри якостта, да се стабилизира структурата и размера и да се постигне необходимата твърдост и механични свойства (твърдостта на пръстена и ролката обикновено изисква HRC 58-64).
Забележка: От решаващо значение е да се контролира стриктно температурата на нагряване, времето на задържане, скоростта на охлаждане и атмосферата (за предотвратяване на обезвъглеродяване и окисление). Често използваното оборудване включва мрежеста лентова пещ, пещ с валцова пещ, многофункционална пещ и др.
4
Смилане
Това е ключов процес за получаване на крайния размер и форма с висока{0}}прецизност.
Край на смилане:Първо, двете крайни повърхности се шлифоват плоско, за да осигурят прецизна референция за последващо шлайфане.
OD/ID смилане:Шлайфайте външния диаметър на външния пръстен и вътрешния диаметър на вътрешния пръстен до точния размер и изискванията за кръглост.
Шлифоване на пътека:Това е най-критичният процес на смилане за сферични ролкови лагери.
Канал на външния пръстен:Шлайфайте сферичната външна пътека. Необходим е специален CNC шлайф, а формата и обработката на шлифовъчния диск, както и траекторията на движение на машинния инструмент, трябва да бъдат прецизно контролирани, за да се получи точният сферичен профил и позиция.
Канал за вътрешен пръстен:Шлайфайте две симетрични (обикновено) логаритмични профилни канали. Необходима е и високо{1}}прецизна шлифовъчна машина с ЦПУ.
Смилане на ребра:Шлайфайте ребрата (водещи ролки) от двете страни на вътрешния пръстен, за да осигурите техния ъгъл, височина и повърхностно покритие.
Валцово шлайфане:Шлайфайте топлинно{0}}обработената заготовка на валяк в крайния сферичен профил (със симетрични сферични челни повърхности в двата края). Необходима е високо{2}}прецизна ролкова мелница.
5
Суперфиниране / Хонинговане
Предназначение: Въз основа на шлайфане по-нататъшно подобряване на геометричната точност (закръгленост, вълнообразност) на работната повърхност на пистата и ролката, намаляване на грапавостта на повърхността (стойността на Ra може да достигне под 0,05 микрона) и подобряване на микро-морфологията на повърхността (формиране на кръстосана-мрежова шарка, която е благоприятна за образуването на маслен филм).
Процес: Използвайте фино-зърнест маслен камък, за да извършите микро-рязане и полиране на каналите и повърхността на ролката под ниско налягане и високочестотни вибрации.
Ефект: Значително намаляване на шума от вибрации на лагера и подобряване на точността на въртене и живота на умора.
6
Производство на клетки
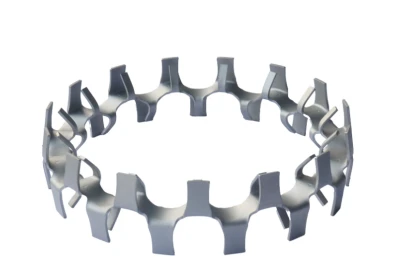
Материали: щампована стомана (обикновена), машинно обработен месинг, полимер (найлон, PEEK и др.).
Процес:
Щампована стоманена клетка: Щамповане на стоманена плоча → Формоване → Оформяне → Почистване → Повърхностна обработка (като фосфатиране, поцинковане).
Обработена месингова клетка: Струговане на пръти → Пробиване (отвор за джобове) → Почистване → Почистване.
Полимерна клетка: леене под налягане → Де-отстраняване → Инспекция.
7
Сглобяване
Почистване:Почистете старателно всички части (пръстени, ролки и клетки), за да отстраните замърсители като остатъци от смилане и масло против -ръжда.
Сортиране/Съвпадение:Прецизно групирайте или съпоставете каналите на вътрешния и външния пръстен въз основа на действителните размери и размера на ролката, за да постигнете необходимата радиална хлабина.
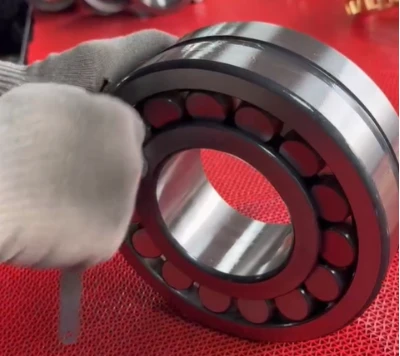
Сглобяване:Сглобете вътрешния пръстен, ролките (обикновено водени и разделени от клетката) и външния пръстен. За сферичните ролкови лагери монтажът изисква умения и специализирани инструменти, особено при поставяне на ролките.
Занитване/заключване:За клетки, закрепени с нитове или пръстени, занитването или монтирането на заключващи устройства гарантира, че клетката няма да изпадне по време на работа на лагера.
Клирънс тестване:Проверете -на място или напълно проверете сглобените лагери, за да се уверите, че радиалната хлабина отговаря на стандартните изисквания.

8
Почистване и предотвратяване на ръжда
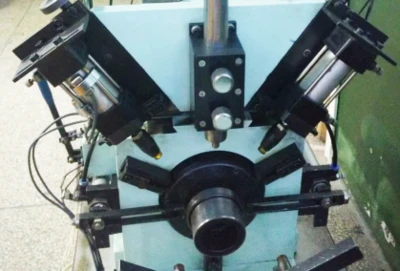
Окончателно почистване: Отстранете всички замърсявания и масло, които може да са се образували по време на сглобяването.
Изсушаване: Изсушете добре лагерите.
Предотвратяване на ръжда: Нанесете анти{0}}масло или грес, за да предотвратите ръжда по време на съхранение и транспортиране.
9
Проверка на качеството и опаковане
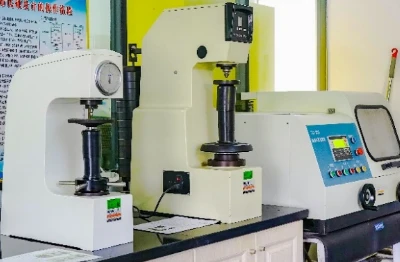
Цялостна проверка:Готовите лагери се подлагат на строги тестове, обикновено включващи:
Точност на размерите:Вътрешен диаметър, външен диаметър, ширина, монтажна височина, радиална хлабина и др.
Точност на въртене:Радиално биене и аксиално биене.
Ротационна гъвкавост:Проверява за гладко въртене и за залепване или шум.
Качество на външния вид:Повърхностни дефекти (драскотини, неравности, ръжда и др.).
Вибрации и шум:Използват се специализирани инструменти за измерване на вибрационното ускорение (или скорост) и нивото на шума на въртящия се лагер.
*
Специални заявки
Специални изисквания:като чистота (за специфични приложения) и остатъчен магнетизъм.
Маркировка:Модел, марка, номер на производствена партида и друга информация са гравирани или лазерно-маркирани върху лагерите.
Опаковка:Въз основа на изискванията на клиентите и методите на доставка се използват подходящи опаковъчни материали (вътрешна опаковка, като -устойчива на ръжда хартия или пластмасово фолио; външна опаковка, като хартиени кутии или дървени каси), за да се осигури защита от повреда и замърсяване по време на транспортиране.
Различни видове сферични ролкови лагери
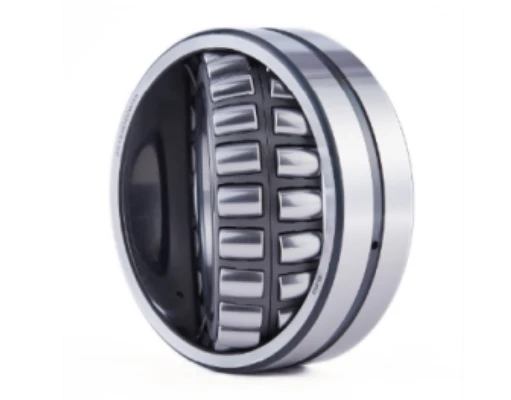
CC тип сферичен ролков лагер
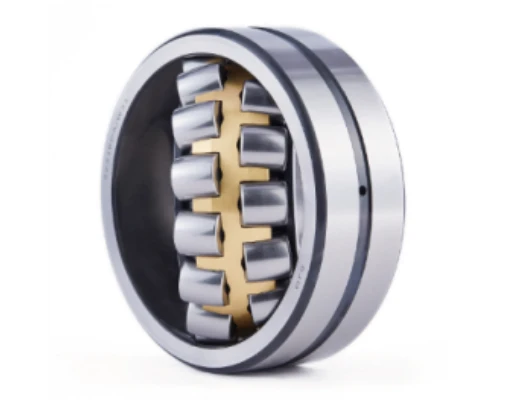
Сферичен ролков лагер тип CA
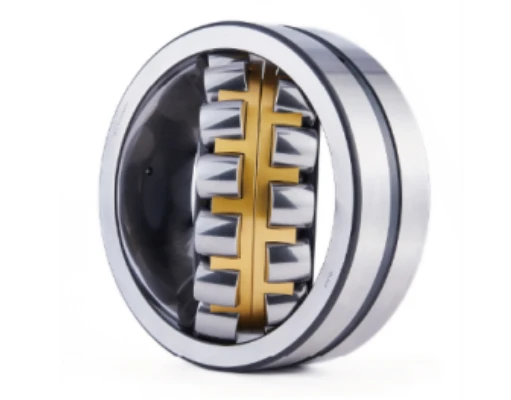
Сферичен ролков лагер тип MB
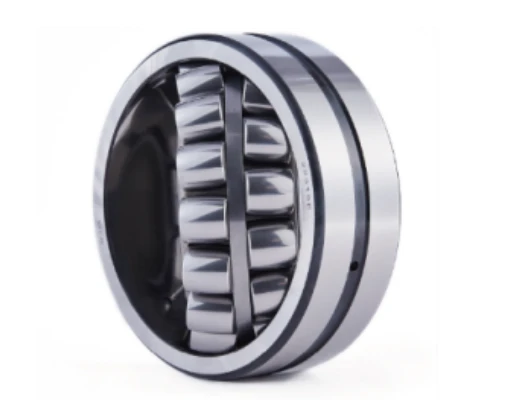
Сферичен ролков лагер тип E

Тип сферичен ролков лагер E1
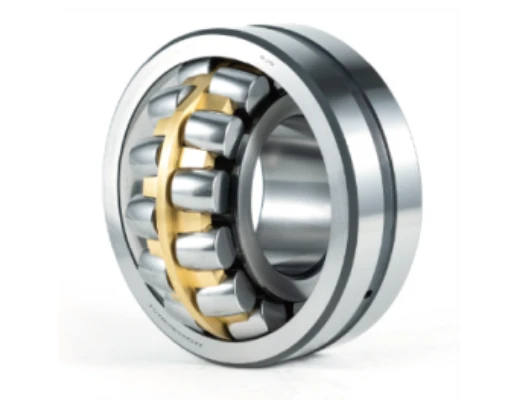
Тип MA лагер за вибриращ екран
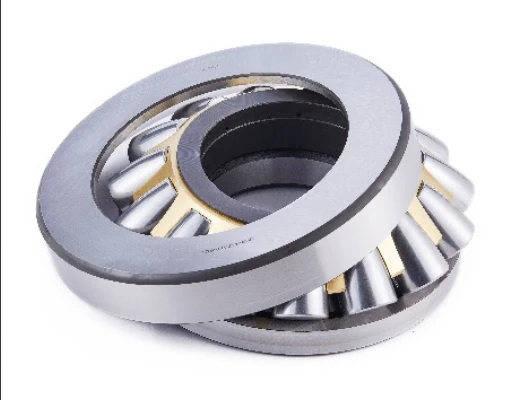
Цилиндричен ролков лагер
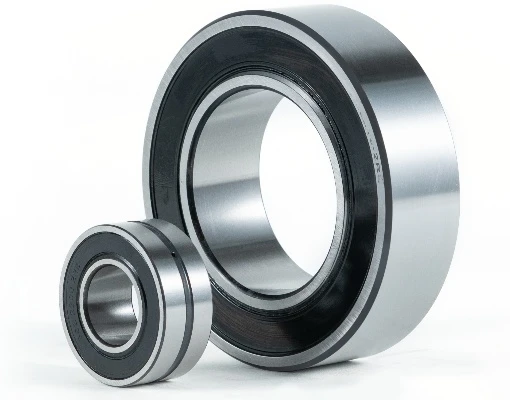
BS/SB запечатан сферичен ролков лагер
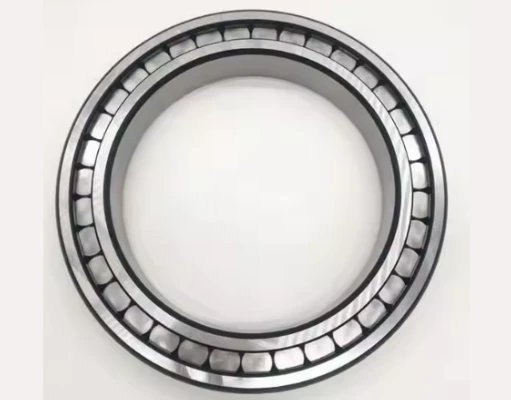
Пълен комплект цилиндрични ролкови лагери
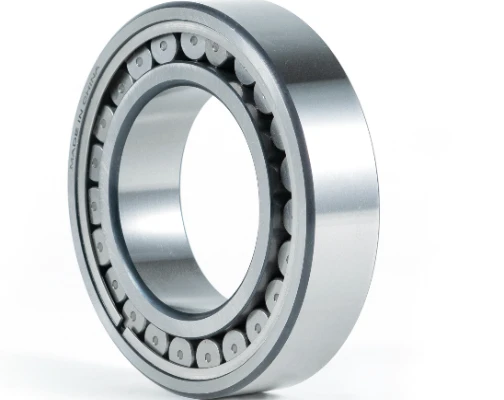
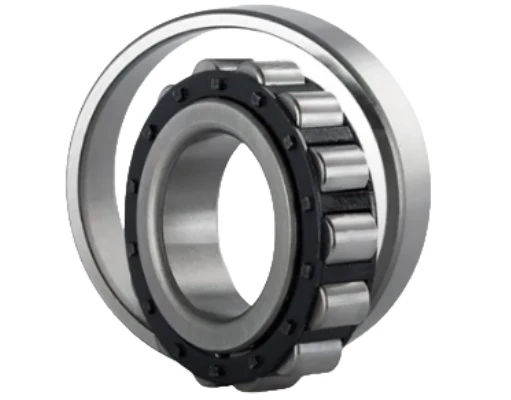
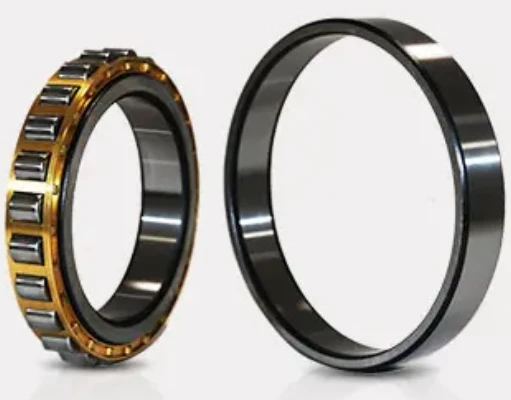
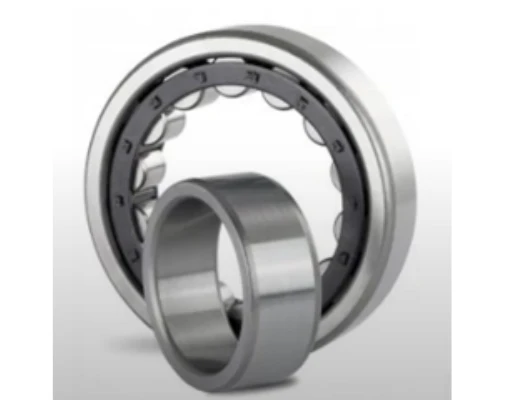
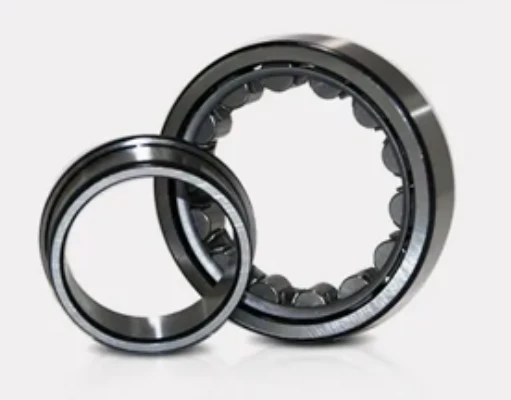
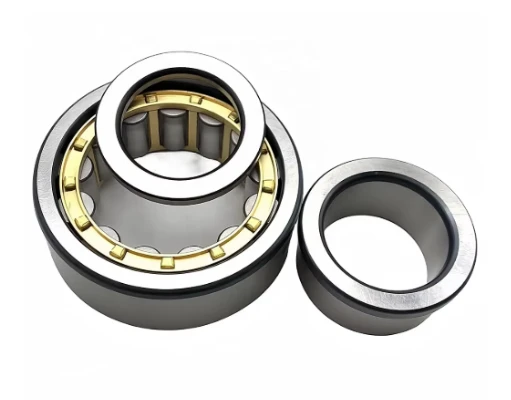
Структура и принцип на работа: основен дизайн на автоматично центриране
Структурата на сърцевината на сферичен ролков лагер се състои от двоен-вътрешен пръстен на пистов път, сферичен външен пръстен и ролки с форма на барабан-. Центърът на кривината на каналите на външния пръстен съвпада с центъра на лагера, образувайки уникална сферична геометрия. Когато валът или гнездото на лагера се огъне поради натоварване (напр. деформация, по-малка или равна на 2,5 градуса), вътрешният пръстен може да се отклони заедно с вала, докато ролките адаптивно регулират ъглите си в рамките на сферичния канал на външния пръстен, за да избегнат концентрацията на напрежение.
Барабанни ролки:
Увеличете контактната площ с пистата, подобрявайки капацитета на радиално натоварване.
Оптимизирани клетки:
Предлага се в щампована стомана (висока твърдост), медна сплав (високо-температурна устойчивост) или найлон (намаляване на шума и триенето). Например високоскоростните релсови лагери използват -подсилени със стъклени влакна найлонови клетки, предлагащи здравина и безопасност.
Вариации на вътрешния отвор:
Цилиндричните отвори побират стандартни валове, докато заострените отвори (1:12 или 1:30 изостряния) побират адаптерни втулки, опростявайки монтажа и позволявайки регулиране на хлабината.
Предимства и ограничения
Отлична способност за самоподравняване-: Толерира несъосност на вала от 1 градус –2,5 градуса, като разрешава проблеми с несъосността, причинени от грешки при монтажа, дълга деформация на вала или слягане на основата и предотвратява задръстване на лагера.
Висок{0}}товароспособност:Дизайнът на барабанната ролка значително увеличава капацитета на радиално натоварване в сравнение със сачмените лагери, като същевременно издържа на двупосочни аксиални натоварвания. Това го прави особено подходящ за сценарии на ударно натоварване, като минни трошачки и валцови мелници.
Ниски разходи за поддръжка:Разделеният дизайн (като американския продукт ICAN) позволява директна подмяна на сложни места, като елиминира пълното разглобяване на машината и намалява времето за престой.
Ограничение на скоростта:Поради голямата маса и високата инерция на ролките, те са склонни да се нагряват при високи скорости, което води до конвенционален дизайн с максимална скорост от приблизително 600 rpm. Подобрения като CA-тип медни сепараторни лагери могат да увеличат скоростите, но те все още са по-ниски от цилиндричните ролкови лагери.
Прецизен компромис:Аксиалната хлабина може да бъде причинена от ограничено само-подравняване, което може лесно да доведе до износване на шийката на ролката и неравномерна дебелина на готовия продукт при прецизни приложения, като например валцови мелници.
Слабо аксиално натоварване:Разчитайки предимно на радиални натоварвания, двупосочната аксиална товароносимост е само 20–40% от радиалната товароносимост, което изисква използването на опорни лагери.

Области на приложение
Тежка промишленост и добив на ресурси
Минни машини:Трошачките и вибриращите сита работят в прашна среда за продължителни периоди, като разчитат на възможностите си за само{0}}настройване, за да компенсират деформацията на вала и да издържат на ударни натоварвания на руда.
Металургични валцови мелници:Ранните валцови гърловини на валцоване използваха дву-редови само-подравняващи се лагери, но те постепенно бяха заменени от четири-редови цилиндрични лагери поради ограничената им прецизност. Въпреки това, те все още се използват в области, които не са пряко свързани с търкалянето, като например местата на лагерите на скоростната кутия.
Специализирано оборудване и нововъзникващи области
Машини за производство на хартия:Лагерите на цилиндъра на сушилнята се разширяват и огъват лесно поради топлината, а функцията за само{0}}подравняване гарантира непрекъснато производство.
Високоскоростни релсови лагери:Запечатаните сферични ролкови лагери използват лабиринтни уплътнения и найлонови клетки, за да се справят с изтичането на грес и проблемите с шума на традиционните конструкции, като същевременно предотвратяват инциденти с „горещо{0}}нагаряне“, причинени от счупване на клетката
Вятърна енергия и големи помпи:Системите с дълъг основен вал използват възможности за само{0}}настройване, за да поемат деформацията на натоварването от вятъра, намалявайки разходите за обработка на носещата конструкция.
-
![СФЕРИЧНИ РОЛКОВИ ЛАГЕРИ ТИП CA-CC-MB]()
СФЕРИЧНИ РОЛКОВИ ЛАГЕРИ ТИП CA-CC-MB
Висока скорост, нисък шум, дълъг живот, сферични ролкови лагери тип CC, тип CA, тип MB от серияДобави към запитване

Като един от най-професионалните производители и доставчици на сферични ролкови лагери в Китай, ние се отличаваме с качествени продукти и ниска цена. Моля, бъдете сигурни, че ще продавате на едро евтини сферично-ролкови лагери, произведени в Китай тук, и ще получите ценова листа от нашата фабрика. Свържете се с нас за персонализирано обслужване.
